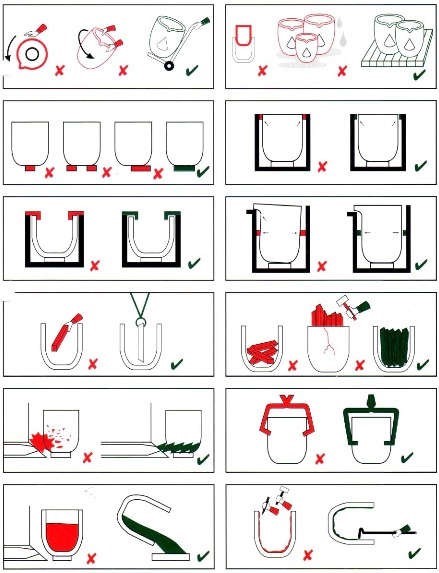
از آنجا که روشهای ذوب در هر کارخانهای متفاوت است، درنتیجه عملکرد بوته ریخته گری با توجه با شرایط بهره-برداری میتواند بسیار گسترده و متفاوت باشد.برای افزایش طول عمر بوته ریخته گری احتیاجی نیست تا کیفیت ذوب و یا راندمان تولید را قربانی کرد، بلکه میتوان موارد زیادی را در هنگام استفاده از بوته رعایت کرد که منجر به افزایش طول عمر بوته میگردد.این کتابچه به منظور طولانی کردن عمر بوته و حداکثر کردن راندمان تولید و در نتیجه کاهش هزینههایبهرهبرداری برای ریختهگران تالیف شده است.تمامی اطلاعات با استفاده از تجربیات گسترده این شرکت در صنعت ریخته گری گردآوری شده است که شامل توصیههایی از چگونگی انبار تا دلایل شکستن بوتهها است.
پیش گرم کردن:
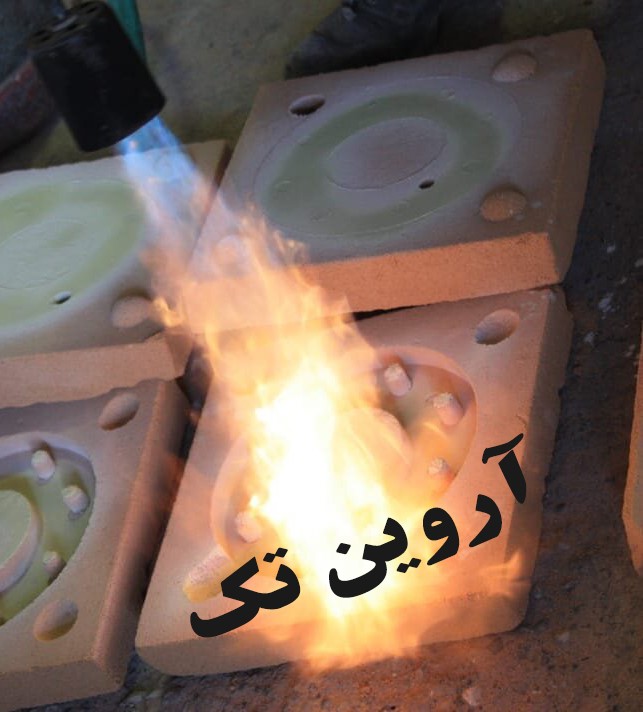
تمامی بوتهها باید به طور یکنواخت قبل از شارژ شدن فلز تا دمای حدود ۸۰۰ درجه سانتی گراد گرم به این ترتیب است که حرارت دهی در ابتدا با دمای ۱۰۰oCالی ۱۵۰oC جهت حذف رطوبتهای احتمالی به مدت ۱۵دقیقه شروع میشود، سپس افزایش دما به۳۰۰oC الی ۴۰۰oC به مدت ۱۵ دقیقه و در نهایت افزایش حرارت به۸۰۰oC الی۹۰۰oC، حرارت دهی تا هنگامی که رنگ بوته ریختهگری به رنگ قرمز روشن گردد ادامه پیدا میکند و در انتها پس از خاموش کردن مشعل باید ورودی مشعل، خروجی دودکش و روی کوره پوشانده شود و به مدت حداقل ۱۲ ساعت در همین وضعیت نگهداری گردد و پس از سرد شدن کامل کوره بوته آماده استفاده است
شارژ فلز:
به محض اینکه بوته پیش گرم شد باید سریعا بوته گرافیتی را بافلز مورد نظر شارژ کرد و فرآیند ذوب را شروع کرد. جهت شارژ بوته باید ابتدا قطعات فلزی که سبکتر هستند را به صورت عمودی در مرکز و کف بوته قرار داد تا بالشتک مانندی ایجاد شود تا از آسیب ناشی از برخورد قطعات فلز به بوته جلوگیری گردد. تمامی قطعات و شمشهای فلزی باید به صورت عمودی درون بوته قرار داده شوند و هرگز به صورت افقی یا مورب قرار داده نشوند. هرگز نباید شمشها را به صورت متراکم درون بوته قرار داد تا فضای کافی بین شمشها و همچنین بین شمشها و بوته گرافیتی جهت انبساط فلز فراهم باشد. هنگامی که عملیات ذوب پایان یافت، بوته حتما باید به صورت کامل پیش از ذوب بعدی تمیز شود.
انبرها:
همواره از مناسب بودن انبرها و توانایی آنها برای حمل و جابهجایی بوتهای که حاوی مذاب است اطمینان حاصل کرد.
شوک حرارتی:
شوک حرارتی زمانی اتفاق میافتد که بوته بصورت ناهمگن حرارت داده شود واین شوک منجر به ایجاد فشار و استرس بر ساختار بوته میگردد. برای جلوگیری از شوک حرارتی باید نسبت به حرارت دادن بوته به صورت همگن و جهت شعله اطمینان حاصل کرد و همچنین پیش از شروع ذوب نسبت به فرآیند پیشگرم درست بوته تا هنگامی که رنگ بدنه بوته ریخته گری به رنگ قرمز روشن میرسد مطمئن شد.
فلاکسها و عوامل شیمیایی که حین ذوب به مذاب اضافه میشوند به راحتی سبب فرسایش شیمیایی بوته میگردند. بنابراین باید کمترین مقدار ممکن از فلاکس و عامل شیمیایی مورد نظر را در اواخر ذوب به مذاب اضافه کرد تا کیفیت مذاب نهایی حفظ شود.فلاکسهایی که جهت افزایش خلوص مذاب استفاده میشوند معمولا بسیار واکنشپذیر هستند و جذب دیواره بوته میشوند و باعث باد کردن و ترک برداشتن دیواره میشوند.اگر دما بیش از حد مورد نیاز ذوب باشد سبب میشود که این فرسایش و تخریب با سرعت بیشتری در سطح خارجی بوته نمایان گردد. فلاکسهایی که جهت تمیز کردن بوته قبل از شارژ فلز و شروع ذوب به بوته اضافه میشوند نیز سبب فرسایش داخلی در کف و دیوارههای پایینی بوته میگردند.
اکسیداسیون:
»تخریب با اکسیداسیون« اکسید شدن و یا سوختن ترکیبات کربنی داخل بوته است. نباید بالای بوته را بیش از حد عایق نمودو همچنین باید اطمینان حاصل کرد که شعله خوب میسوزد و شرایط احتراق مناسبی دارد.
انبار کردن:
بوته ریخته گری باید در محیط گرم و خشک و بر روی پالت نگه داری شوند و همچنین باید تخته جداکنندهای بین بوتهها قرار داد.
همیشه برای حمل بوته ریخته گری سنگین از ابزار مکانیکی کمک بگیرید.بوتههای کوچک را میتوان با واگنهای دستی جابجا کرد.اگر از لیفتراکهای چنگکدار استفاده میشود، مطمئن شوید که پوشش چنگکها از مواد مناسبی است تا از آسیب زدنبه بوته جلوگیری و محافظت به عمل آید.
نصب و جایگذاری:
موارد کلی
جهت نصب و جایگذاری بوتهها در کوره باید از زیر بوتهای هم جنس و با ویژگیهای حرارتی مشابه با بوته استفاده نمود. ابعاد زیربوته باید به گونهای باشد که تمامی کف بوته را پوشش دهدو بوته دقیقا در مرکز زیر بوته قرار گیرد. بوته و زیربوته نیز باید دقیقا در مرکز کوره جایگذاری شوند.
کورههای بوتهای ثابت
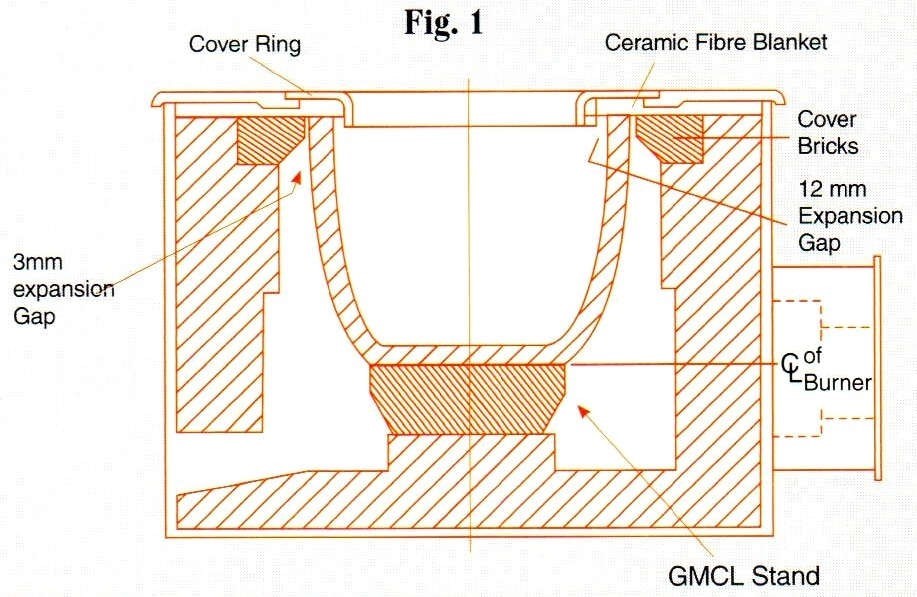
۱- بین آجرهای پوششی (Bricks Cover)و بوته باید یک فاصله ۳ میلیمتری دور تا دور بوته باشد تا فضای کافی برای انبساط بوته موجود باشد. فاصلهای کمتری از منجر به شکستن بخش فوقانی بوته میگردد.
۲-یک لایه از مواد عایق، همانند فیبر سرامیکی به عنوان پوشش بر روی لبه بالایی بوته قرار میگیرد تا از فرار حرارت از سطح بالایی کوره جلوگیری کند. از فشار دادن و قرار دادن این لایه بین آجر پوششی و بوته پرهیز کنید.
۳- اگر صفحه فلزی Ring) (Cover که بر روی کوره قرار میگیرد کاملا اندازه است، مطمئن شوید که یه فاصله ۱۲ میلیمتری بین آن و بخش درونی بوته باقی میماند تا به بوته اجازه انبساط داده شود. در صورتی که فاصله کمتر از این باشد باعث ترکهایی در بخش فوقانی بوته میگردد.
کورههای بوتهای دوار چرخان
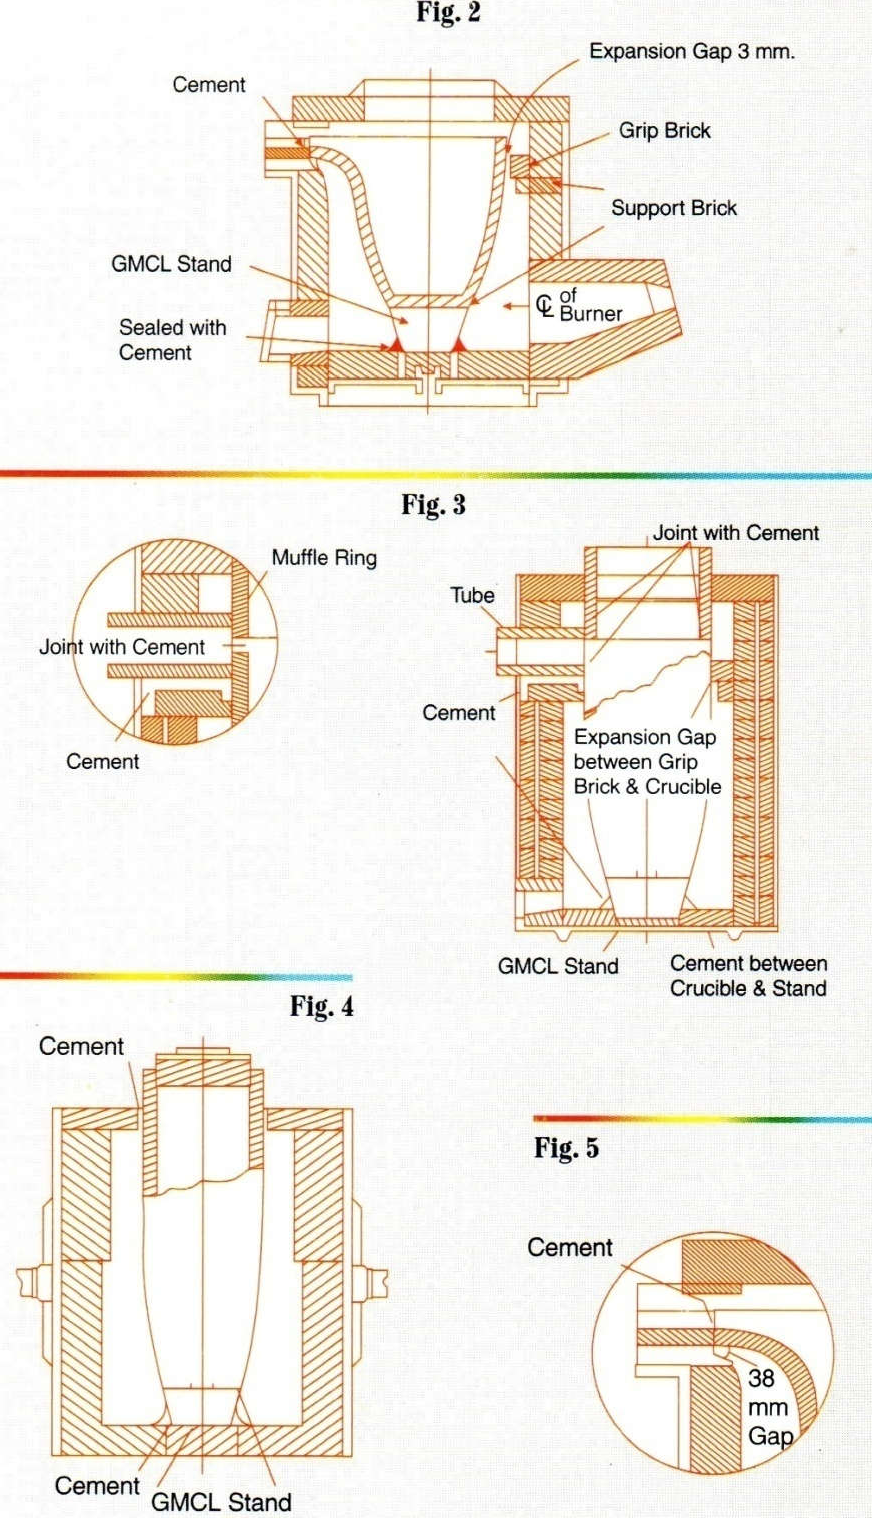
شرایطی باید فراهم شود تا بوته هنگام چرخیدن کوره برای تخلیه مذاب در جای خودش ثابت باشد. از آجرهای نگهدارنده برای نگهداشتن بوته در مرکز کوره استفاده میشود. اولین آجر نگهدارنده باید در پشت کوره درست در مقابل لوچه)قسمت تخلیه مذاب(قرار بگیرد و دوتا آجر دیگر در جلوی کوره با زاویه تقریبی ۱۲۰ درجه نسبت به آجری که در پشت کوره قرار دارد جانمایی شوند. یک فاصله در حدود ۵mm باید بین آجر و بوته قرار بگیرد تا فضای کافی برای انبساط بوته موجود باشد. درقسمت فوقانی بوته نیازی به آجرهای نگهدارنده نمیباشد به این دلیل که پوشش فوقانی کوره، بوته را دقیقا در مرکز نگه میدارد. موارد زیر مورد دقت قرار گیرند:
۱- زیربوتهای مناسب در کف کوره قرار داده شود و اطمینان حاصل گردد که دقیقا در جای خود محکم و تثبت شده و درمرکز کوره قرار دارد همچنین تراز بودن زیر بوتهای نیز بررسی شود.
۲- سیمان بر روی زیربوتهای به طور یکنواخت پخش شود.
۳-بوته دقیقا در مرکز زیربوتهای قرار داده شود
۴- آجرهای نگهدارنده Bricks) (Grip با سیمان بر روی آجرهایی که بر زیر آنها قرار گرفتهاند ثبیت شوند. یک فاصله ۵ میلیمتری بین بوته و آجرهای نگهدارنده رعایت شود.
۵-آجرهای نگهدارنده ۷۵ میلیمتر پایینتر از لبه بالایی بوته جانمایی شوند.
۶- یک فاصله ۴۰ میلیمتری زیر لوچه رعایت شود.
راهنمایی برای اجرای ریخته گری مطلوب
ترکهای ناشی از زیر بوته ای نامناسب
هنگامی که از زیربوتهای نامناسب استفاده میشود، به دلیل برخورد شعله به بدنه بوته آسیبهایی جدی در قسمت تحتانی بوته اتفاق میافتد به این ترتیب که بخشی از بدنه بوته فرومیریزد و همچنین ممکن است سبب تخریب لعاب و کل بدنه بوته گردد.
دلایل احتمالی:
آیا جنس زیر بوتهای متفاوت از جنس بوته است؟
آیا زیر بوتهای بسیار کوچک/ بسیار بزرگ/ بسیار بلند یا بسیار کوتاه است؟
آیا زاویه مشعل و جهت شعله بالاتر از زیربوتهای و فقط به سمت بدنه بوته است؟
آیا سطح زیربوته ای ناهموار است؟صاف و مسطح نیست؟
آیا زیربوتهای در مرکز بوته قرار گرفته است؟
نحوه تشخیص مشکل
ترکها و یا تخریبی که به علت پایه نامناسب بوجود آمده است.
تخریب شدید بوته ریخته گری به دلیل برخورد شعله که نتیجه استفاده از زیر بوته ای نامناسب است
تخریب به دلیل برخورد شعله که ناشی از زیر بوتهای کوتاه نامناسب است
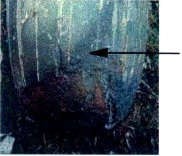
نمونهای از تخریب به دلیل استفاده از آجر نسوز به جای زیر بوتهای
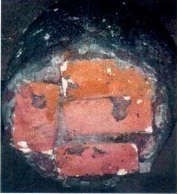
ترکهای ناشی از مواد و پودرهای جداکننده بوته از زیربوته
وجود ترک در قسمت تحتانی بوته.
دلایل احتمالی:
اگر از پودر استفاده میشود،
آیا بر روی زیربوتهای به صورت غیریکنواخت و ناهمگن ریخته و پخش شده است؟
آیا نیروی ناشی از شعله باعث پراکنده شدن پودر میشود؟
آیا پودر در حین استفاده مرطوب بوده است و در نتیجه باعث نفوذ رطوبت به کف بوته گردیده است؟
استفاده از فیبر سرامیکی بین بوته و زیر بوتهای موجب تاثیر عایق مانندی میگردد، به این ترتیب که مرکز بوته نسبتا سرد میماند درحالیکه دیوارههای بوته از شدت حرارت تقریبا به رنگ سرخ رسیدهاند. این اختلاف دمایی باعث ایجاد شوک حرارتی شده و در نهایت منجر به ترک در کف بوته میگردد.
نحوه تشخیص مشکل
ترکی که به دلیل استفاده از مواد و پودرهای جداکننده بوته از زیربوتهای ایجاد شده است
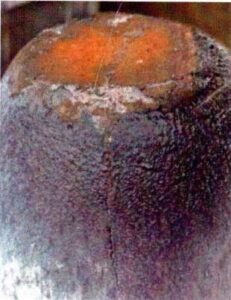
ترکهای بوته ناشی از ورود هوا از طریق درگاه تخلیه اضطراری گاز
تخریب موضعی حول منطقه مجاور درگاه تخلیه اضطراری که احتمالا همراه با ترکهای طولانی ناشی از این نقص میباشد.
دلایل احتمالی:
آیا درگاه اضطراری هنگام ذوب یا کج کردن کوره جهت تخلیه مذاب باز است؟
آیا گاز اضافه از مرکز کوره خارج میشود؟
آیا اشتباهاتی در طراحی کوره صورت گرفته است که به هوای سرد اجازه ورود طولانی مدت و تماس با سطح داغ بوته را میدهد؟
نحوه تشخیص مشکل
ترکها و تخریبی که به دلیل ورود هوای سرد به داخل کوره ایجاد میشوند.
ترکهای بوته ناشی از شارژ فلز
ترکها و یا سوراخهایی در هرجایی از کف و دیواره بوته پدیدار میشوند.
دلایل احتمالی:
آیا شمشها به صورت نامنظم و متقاطع در بوته قرار گرفتهاند و با دیواره بوته در تماس هستند؟
آیا شمشها نسبت به دیواره بوته به صورت افقی قرار گرفتهاند؟
آیا شمشها از بالا به داخل بوته رها میشوند؟ و یا به آرامی در درون بوته قرار میگیرند؟
آیا شمشها با فشار در داخل بوته قرار داده میشوند و در نتیجه بسیار متراکم هستند؟
نحوه تشخیص مشکل
ترکهای بوته که به دلیل فرآیند اشتباه شارژ فلز ایجاد میشوند.
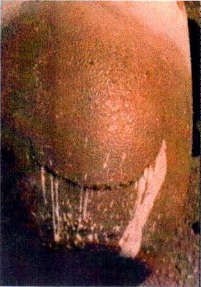
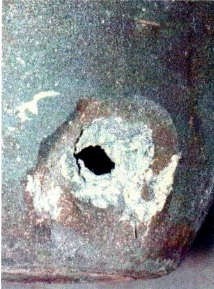
ترکهای بوته ناشی از جهت نامناسب شعله
لعاب مناطقی از بوته ریخته گری از بین میرود، فرآیند اکسید شدن روی بدنه بوته ریخته گری و ایجاد ترک و شکافهای موضعی در کف بوتهاتفاق میافتد.
دلایل احتمالی:
آیا در کف یا دیواره کوره مناطق ناهموار و یا انسدادی وجود دارد که باعث انسداد مسیر شعله یا انحراف آن شود؟
آیا زاویه و جهت مشعل درست تنظیم نشده است؟
آیا نشانههایی از خرابی و مشکل در مشعل وجود دارد؟
آیا رسوباتی در دهانه مشعل و یا گرفتی در نازل هوا و دمنده وجود دارد که منجر به شعله نامنسجم و پراکنده میشود؟
آیا شلیک و جهت شعله فقط در کف بوته است و از اطراف بوته به طور مارپیچی به سمت بالا نمیرود؟
در کورههای گازوئیلی، آیا اسپری و پخش ضعیف سوخت و احتراق ناقص باعث نسوختن گازوئیل و اسپری شدن آن بر روی بوته ریخته گری شده، که منجر به تشکیل کک و شعله پراکنده میشود؟
نحوه تشخیص مشکل
جهت نامناسب شعله منجر به ایجاد ترک شده است
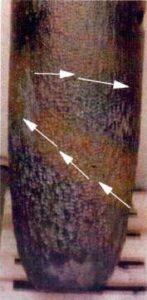
شعله در اطراف بوته بطور مارپیچ به سمت بالا حرکت نکرده است.
ترکهای بوته ریخته گری ناشی از انبساط فلز
ترک ممکن است در هرجایی از دیواره بوته اتفاق افتد و یا بدنه بوته ریخته گری بشکند.
دلایل احتمالی:
آیا به مذاب داخل بوته ریخته گری اجازه داده شده تا سرد و جامد شود؟
آیا بوته ریخته گری در آخر هفته بدون تمیز کردن رها شده است؟
نحوه تشخیص مشکل
هنگامی که به مذاب اجازه سرد و جامد شدن داده میشود و سپس دوباره حرارت داده میشود تا ذوب شود این عمل موجب ترک و شکستگی در بدنه بوته ریخته گری میگردد.
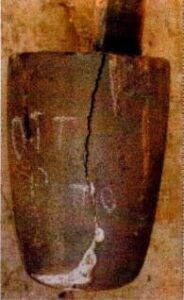
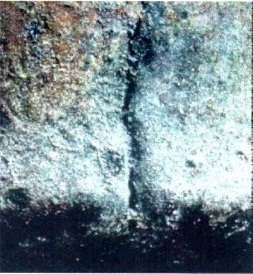
ترکهای ناشی از انبر و ابزارهای جابهجای بوته ریخته گری
در لبه بالایی بوته ریخته گری نشانههای از ترک خوردگی نمایان میشود که میتواند منجر به بسط و توسعه ترکهای بیشتری شود.
دلایل احتمالی:
آیا انبرها و ابزارهای حمل و جابهجایی، برای بوته کوچک هستند؟
آیا انبر و ابزار به طور غلط بر روی بوته قرار گرفتهاند؟؟
نحوه تشخیص مشکل
ترکهای بوته ریخته گری که به دلیل قرارگیری اشتباه و نادرست انبرها و ابزارها بر روی بوته ایجاد شدهاند.
ترکهای بوته ریخته گری ناشی از فلاکسها و کاورال ها
تخریب دیوار بوته ریخته گری که به صورت ترکهای تصادفی نمایان میشود.
دلایل احتمالی:
آیا فلاکسها و عوامل شیمیایی دیگر بیش از حد استفاده میشوند؟
آیا مواد مذابی که توسط فلاکسها اصلاحاتی روی آن انجام شده است برای مدت زمان طولانی و غیرضروری در بوته نگهداری میشوند؟
آیا فلاکسها در دمایی بسیار بالا که حتی بیش از دمای مورد نیاز برای ذوب فلز است مورد استفاده قرار میگیرند؟
آیا فلاکسها به جای اینکه در داخل مذاب همزده شوند، در قسمت بالایی مذاب ساکن میمانند؟
نحوه تشخیص مشکل
ترک خوردگی و تخریبی که به دلیل حمله فلاکسها و عوامل شیمیایی است.
واضحی از حمله فلاکس است
سطح مذاب ماندهاند.
ترکهای بوته ناشی از جایگذاری نامناسب بوته در داخل کوره
ترکهایی در لبه بالایی بوته ریخته گری یا در اطراف لوچه نمایان میشوند.
دلایل احتمالی:
آیا سطح داخلی کوره به لبه بوته بسیار نزدیک است، بطوری که فضای مناسب خالی برای انبساط بوته وجود ندارد؟
اگر از آجرهای نسوز استفاده میشود، آیا در جوار بدنه بوته سفت و محکم قرار گرفتهاند؟
نحوه تشخیص مشکل
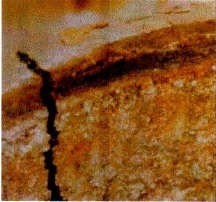
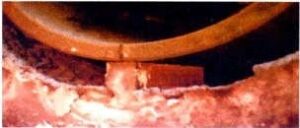
ترکهای بوته ناشی از حمل و جابهجایی بوته ریخته گری
پس از گذشت مدت زمان کوتاهی از استفاده، ترکهایی در کف بوته ریخته گری و یا ترکهایی عمودی در لبه بالایی بوته ریخته گری مشاهده میشود.
آیا بوته ریخته گری بر روی زیربوتهای نامناسبی قرار گرفته است؟
آیا موارد و شواهدی از شرایط نامناسب کوره وجود دارد؟
آیا علائمی از اکسیداسیون وجود دارد؟
آیا نشانههایی از سرباره یا رسوبات نمکی وجود دارد؟
آیا نشانههایی ازمشکل در ناحیه شعله وجود دارد؟
اگر هیچکدام از عوامل بالا صدق نمیکرد، ترک ایجاد شده به دلیل حمل و نقل اشتباه بوته اتفاق افتاده است.
نحوه تشخیص مشکل
ترک بوته ریخته گری باید به دلیل یک آسیب مکانیکی مانند فشار، ضربه، انبار کردن و یا حین جایگذاری بوته ریخته گری در کوره ایجاد شده باشد
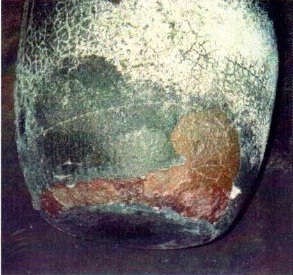
ترکهای بوته ناشی از اکسیداسیون
لایههای سطح بوته متخلل و شکننده شده اند و هنگامی که شروع به پوسته پوسته و ورقه ورقه شدن مینمایند ممکن است باعث ایجاد ترکهایی شوند.
موارد زیر بررسی شوند:
اگر ترک در قسمت فوقانی بوته ریخته گری است:
آیا بین دیواره بوته ریخته گری و آجرها مواد عایقی وجود دارند که موجب سرد ماندن نقاطی از دیواره بوته شده و متعاقبا از پختن لعاب دیواره بوته ممانعت به عمل میآورد؟
اگر ترک در قسمت تحتانی بوته است:
آیا نشانهای مبنی بر گرفتگی نازل مشعل وجود دارد که منجر به جهت نامناسب شعله گردد؟
آیا بوته ریخته گری قبل از جایگذاری در کوره، در شرایط نامناسبی جابجا شده است؟
آیا بوته ریخته گری در معرض رطوبت بوده است که باعث پوسته پوسته شدن لعاب و در نهایت اکسید شدن قسمتهای بیلعاب گردیده است؟
آیا هوا وارد کوره شده است؟
اگر هرکدام از موارد بالا اعمال شد، آنوقت…
نحوه تشخیص مشکل
بوته ریخته گری در معرض اکسیداسیون بوده است.
ترکهای بوته ناشی از تجمع سرباره و ته نشین شدن ناخالصیها
ترکهایی در دیواره، لبه بالایی و یا در کف بوته نمایان میشوند.
دلایل احتمالی:
حضور لایهای از اکسید فلزی در کف یا بر روی دیوارههای بوته ریخته گری منجر به ترک و شکستن بوته میگردند. این رسوبات و سربارهها با حرارت دیدنهای متمادی یسیار سفت و سخت میشوند.میزان انبساط این مواد میتواند تا ده برابر بیشتر از انبساط بوته باشد و همچنین خاصیت عایق حرارتی دارند.
نحوه تشخیص مشکل
ترکی که به دلیل تجمع رسوبات و یا سرباره در بوته ایجاد شده است.
نگهداری و استفاده صحیح از بوته ریخته گری